


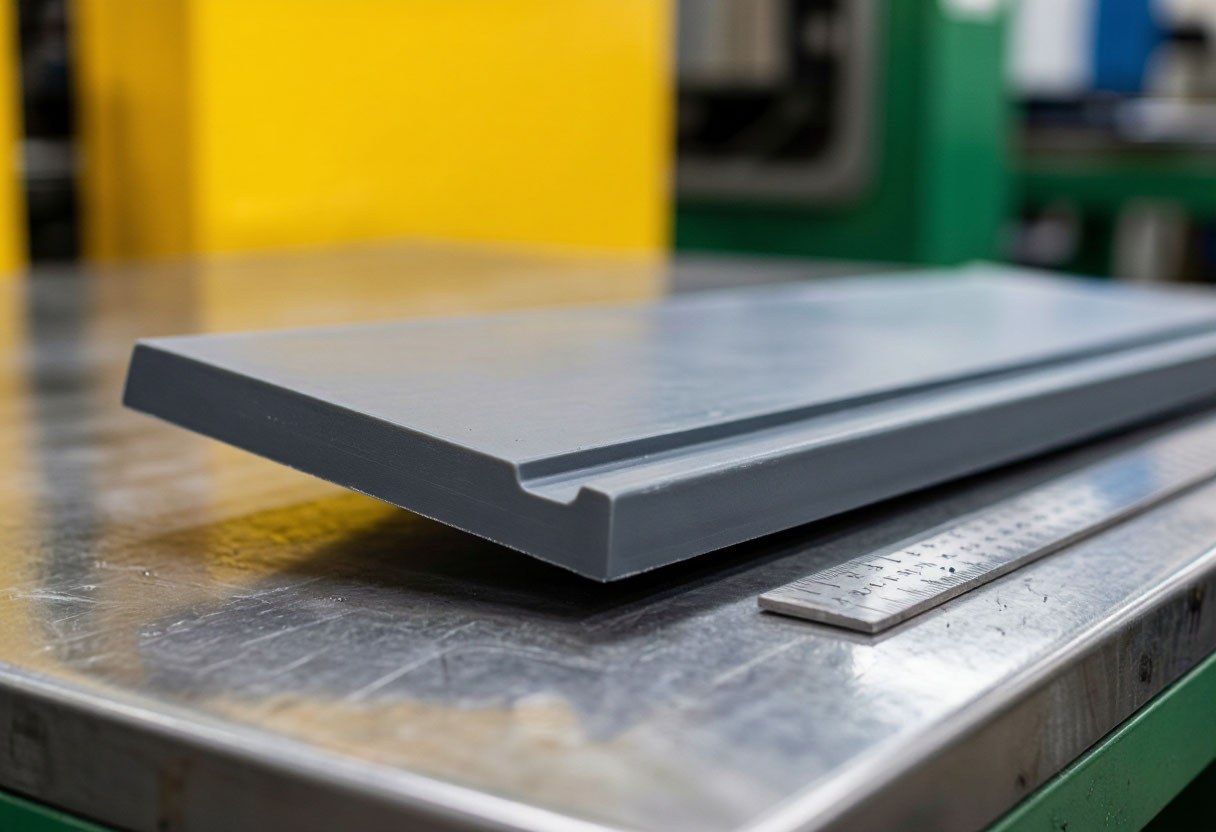
Деталь вышла из формы целой, а на проверочной плите лежит с приподнятым углом: крышка не садится на корпус, панель не попадает в паз, рамка стоит «пропеллером». Это коробление. Материал при этом может быть исправным, форма целой, режим привычным: деформация появляется, когда разные части детали остывают и сжимаются неодинаково. Ниже — откуда она берётся, как отличить причину в форме от причины в режиме или в самой детали и что меняют, начиная с самого дешёвого.
Откуда берётся коробление
Пластик при остывании сжимается. Если везде одинаково, деталь просто уменьшается: это усадка, и её заранее закладывают в размеры формы (см. усадка пластика при литье). Коробление начинается, когда одна зона сжимается сильнее другой. Пока деталь в форме, стенки держат её геометрию, а после выталкивания накопленные напряжения разжимаются, и деталь изгибается или скручивается в сторону зоны, которая сжалась больше.
| Причина | Как проявляется | Где искать |
|---|---|---|
| Неравномерная стенка | Толстая зона остывает дольше и тянет деталь к себе: изгиб в сторону утолщения | Чертёж: перепады толщины, места, где сходятся рёбра и бобышки — толщина стенки, рёбра и бобышки |
| Разная температура половин формы | Сторона, которая остыла медленнее, сжимается сильнее, и деталь, как правило, выгибается в её сторону | Каналы охлаждения и температура подвижной и неподвижной частей — охлаждение формы и время цикла |
| Ориентация материала | Вдоль потока расплава усадка иная, чем поперёк; плоскую деталь ведёт вдоль течения | Положение впуска — точка впуска; у стеклонаполненных марок эффект сильнее — стеклонаполненные пластики |
| Тип материала | Кристаллизующиеся ПП, ПЭ и ПА усаживаются сильнее и неравномернее аморфных ABS и PC | аморфные и кристаллизующиеся полимеры, литьё ПНД и ПП |
| Короткий цикл | Деталь вынули тёплой и мягкой, и она «дозрела» вне формы уже в кривом виде | Время охлаждения, выдержка под давлением, усилие выталкивателей — выталкиватели пресс-формы |
| Остывание вне формы | Горячие детали сложили в ёмкость друг на друга, и нагрузка закрепила кривизну | Участок после ТПА: как укладывают и остужают — упаковка и отгрузка партии |
Чаще всего причин несколько сразу, и вклад у каждой свой, поэтому коробление редко лечится одним действием.
Какие детали коробятся первыми
| Плоские панели и рамки | Большая площадь при малой толщине: малейший перекос остывания даёт заметный изгиб. См. крупногабаритное литьё |
| Тонкие длинные детали | Планки, направляющие, длинные кронштейны: усадка вдоль длины складывается в изгиб всей детали |
| Рёбра только с одной стороны | Одна сторона жёсткая и толстая, другая гладкая, и они сжимаются по-разному |
| Крышки и поддоны с толстой кромкой | Кромка остывает дольше плоской части и стягивает её: крышка перестаёт ровно садиться |
| Наполненные стеклом марки | Волокна выстраиваются по потоку, и деталь сжимается вдоль и поперёк неодинаково |
| Тонкостенные ПП, ПЭ и ПА | Сильная усадка кристаллизующихся материалов делает заметным любой дисбаланс |
Как найти причину: форма, режим, деталь или сырьё
Опишите кривизну
Какой угол или кромка приподняты, в какую сторону изгиб, насколько относительно плиты, одинакова ли картина на всех деталях партии. «Всегда одинаково» указывает на конструкцию или форму, «плавает» — на режим и сырьё.
Сравните гнёзда
В многогнёздной форме смотрят, коробятся ли все гнёзда одинаково. Если крайние гнёзда хуже, ищут разницу в охлаждении или наполнении: балансировка литниковой системы и многогнёздные формы.
Сравните с годной партией
Что изменилось: партия сырья, температура, время цикла, ТПА. Если форма старая, а коробление появилось недавно, проверяют охлаждение: на странице ремонта пресс-форм среди причин «плавающего» размера и цикла названы загрязнение и коррозия каналов охлаждения.
Добавьте охлаждение на шаг
Увеличьте время охлаждения в форме на небольшой шаг и посмотрите, меняется ли кривизна. Если уменьшается, деталь вынимали рано; цикл при этом растёт и стоит денег.
Проверьте, как измеряют
Деталь кладут на ровную плиту и измеряют зазор после того, как она остыла и стабилизировалась; полиамид к тому же меняется от влаги. Условия измерения фиксируют до серии: допуски и точность размеров.
Решите, что менять
Если режим не помогает, дальше форма или деталь: переносят впуск, переделывают охлаждение, выравнивают толщины. Что из этого дешевле, считают до доработки, а результат показывают пробные отливки: испытание пресс-формы.
Что меняют: от дешёвого к дорогому
| Мера | Что даёт | Чего это стоит |
|---|---|---|
| Режим: время охлаждения, выдержка, температура формы | Часто снимает остаточное коробление без вмешательства в оснастку | Цикл дольше, деталь дороже |
| Остывание детали в оправке после извлечения | Деталь остывает в нужной форме | Дополнительная операция и оснастка; съём вручную или механизмом — автоматизация съёма |
| Другой материал или наполнитель: тальк или стеклянные шарики вместо волокна | Усадка выравнивается | Меняются свойства, а форма рассчитана на прежнюю усадку — наполнители для пластика |
| Конструкция: ровная стенка, симметричные рёбра, радиусы | Убирает причину, а не следствие | Правка 3D-модели и согласование с заказчиком — анализ технологичности |
| Впуск и каналы охлаждения в форме | Меняет поток расплава и баланс температуры | Доработка оснастки: на странице изготовления пресс-форм завод называет доработку существующих форм |
| Компенсация в геометрии формы | Форму делают с упреждающим изгибом, и деталь «выпрямляется» при остывании | Точно предсказать трудно, подбирают по пробным отливкам: крайняя мера |
Порядок не случаен: сначала меняют то, что дёшево и обратимо, и только потом то, что требует работы с металлом.
Что указать в запросе, чтобы коробление не стало сюрпризом
Если деталь плоская, длинная или садится на другую, скажите об этом сразу и укажите допуск на плоскостность только там, где он действительно нужен: требование «везде в допуск» удорожает и форму, и режим. Приложите чертёж или 3D-модель вместе с сопрягаемыми деталями и материал, если он выбран: как подготовить чертёж и 3D-модель. Если сомневаетесь в геометрии, до заказа формы полезна опытная партия: опытная партия перед серийным производством.
На странице изготовления пластиковых деталей завод пишет, что проводит DFM-анализ до запуска формы, а на странице пресс-форм описывает этап пробных отливок: проверку геометрии первых изделий и при необходимости доводку формы. Именно на этих этапах кривизну находят и убирают до серии.
Часто задаваемые вопросы
Почему деталь коробится после литья?
Разные зоны остыли и сжались неодинаково: из-за разной толщины стенки, неравномерного охлаждения формы, направления течения расплава или слишком раннего извлечения. Чаще причин несколько.
Чем коробление отличается от усадки?
Усадка — равномерное уменьшение размеров, её закладывают в форму. Коробление — искривление из-за разной усадки в разных местах; коэффициентом на форме его не исправить.
Можно ли убрать коробление одной настройкой режима?
Иногда да: больше времени охлаждения, правка выдержки и температуры формы нередко уменьшают кривизну. Если причина в толщинах или в потоке расплава, режим даёт лишь частичный результат, и нужна доработка детали или формы.
Почему деталь из стеклонаполненного пластика ведёт сильнее?
Волокна выстраиваются по направлению течения, поэтому деталь сжимается вдоль и поперёк по-разному. Для ровных деталей рассматривают тальк или стеклянные шарики и другое положение впуска.
Как указать допустимое коробление в чертеже?
Задают допуск на плоскостность или на зазор относительно плиты для поверхностей, важных для сборки, и условия измерения: когда и в каком состоянии деталь измеряют. Значение подбирают под деталь и материал при расчёте.
Деталь «ведёт» после литья?
Пришлите чертёж или фото детали и материал: оценим толщины, рёбра и положение впуска и подскажем, что менять: режим, форму или конструкцию.
Читайте также: Усадка пластика при литье · Охлаждение пресс-формы и время цикла · Толщина стенки детали при литье