


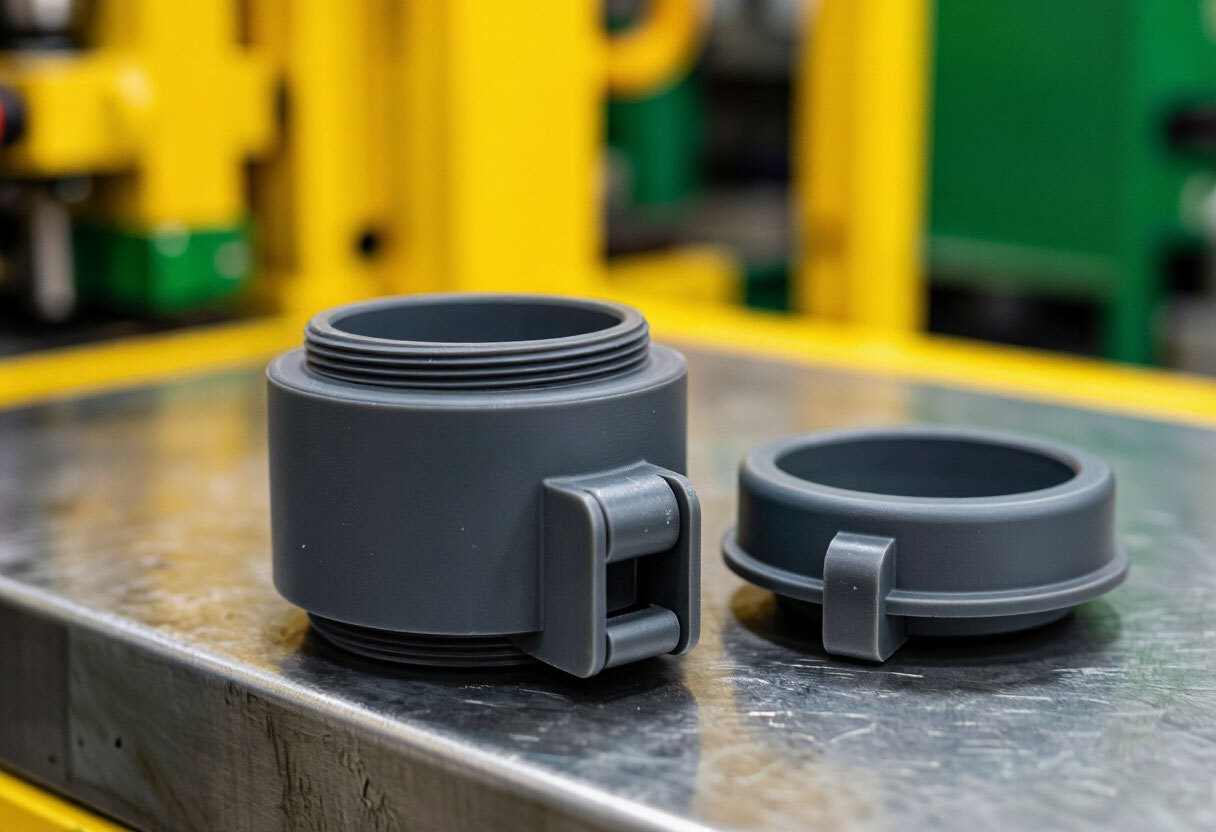
Две вещи в корпусных деталях чаще всего подводят уже на первой сборке: резьба и защёлки. Резьба срывается при затяжке, защёлка ломается или не держит. Причина обычно в конструкции, а не в форме, и исправить её на чертеже дешевле, чем в готовой оснастке. Завод, по его страницам, проводит DFM-анализ до запуска формы и делает технические детали вроде кронштейнов, втулок, шестерён и фиксаторов. Ниже — как решают эти два узла при проектировании.
Резьба: четыре способа
| Способ | Как делается | Плюсы | Ограничения |
|---|---|---|---|
| Литая резьба на детали | Профиль формирует форма: наружную — по линии разъёма или подвижным знаком, внутреннюю — сердечником, который выворачивают | Нет отдельной операции после литья | Выворачиваемые и подвижные знаки усложняют оснастку; наружная резьба по разъёму получает линию стыка |
| Самонарезающий винт в бобышку | Винт нарезает резьбу в отверстии бобышки | Дёшево, форма проще | Ограниченное число сборок; нужна бобышка правильной геометрии, см. рёбра жёсткости и бобышки |
| Закладная резьбовая втулка | Металлическая втулка ставится в форму перед впрыском | Выдерживает многократную разборку и большую нагрузку | Добавляет операцию в цикл: литьё с закладными элементами |
| Втулка, установленная после литья | Вплавляется нагревом или ультразвуком в готовую деталь | Форма проще, чем с литой резьбой | Отдельная операция и приспособление; близкая технология — ультразвуковая сварка |
Литую резьбу выбирают, когда она крупная, нагрузка небольшая, а разбирают узел редко: крышки, колпачки, ёмкости. Профиль лучше делать округлым или трапецеидальным, а не острым треугольным: острые впадины концентрируют напряжение. Резьбу не доводят до самого торца, оставляя гладкий поясок: тонкий начальный виток ломается первым.
Защёлки: основные типы
| Тип | Как работает | Где применяют | На что обратить внимание |
|---|---|---|---|
| Консольная | Крючок на гибкой лапке: при сборке лапка изгибается и крючок заходит за выступ | Крышки корпусов, отсеки | Радиус у основания лапки: острый угол — место излома |
| Кольцевая | Выступ по окружности: деталь растягивается при надевании и защёлкивается | Колпачки, крышки круглых корпусов | Допустимая деформация невелика, толщину подбирают под материал |
| Торсионная | Работает на кручение, возвращается пружинящим плечом | Фиксаторы, клавиши | Требует точной геометрии и проверки опытным образцом |
Для защёлок, как правило, лучше подходят вязкие упругие материалы вроде полипропилена, полиамида, АБС или ПОМ (см. ПП и ПЭ, полиамид, АБС, ПОМ). Стеклонаполненные марки жёстче и хрупче, см. стеклонаполненные пластики; конкретную марку проверяют на образце.
Крючок защёлки образует поднутрение, из которого знак нельзя просто выдернуть. Решения: окно в стенке под крючком, через которое проходит знак, или слайдер (слайдеры и подвижные знаки). Окно влияет на внешний вид и герметичность, поэтому его согласовывают заранее.
Что проверить на чертеже до заказа формы
Радиусы
У основания лапки защёлки, у крючка и в корне резьбовой бобышки нет острых внутренних углов.
Толщина стенки
У резьбовой бобышки и защёлки стенка равномерна, нет массивных узлов, дающих утяжины: толщина стенки при литье.
Направление раскрытия формы
Понятно, какие защёлки потребуют окна или слайдера, и это учтено в цене оснастки.
Число сборок
Соединение одноразовое, редкое или частое: от этого зависят тип резьбы и необходимость втулки.
Допуски и усадка
Посадочные размеры защёлок и резьб зависят от усадки материала: усадка при литье и допуски на размеры.
Опытная партия
Собрать узел из пробных отливок прежде, чем запускать серию: опытная партия.
На странице изготовление пластиковых деталей завод указывает приём документации ЕСКД, технических условий и корпоративных стандартов, DFM-анализ до запуска формы и работу с техническими деталями с требованиями к прочности. На странице литьё пластмасс на заказ принимаются STEP, IGES, SolidWorks и Компас, а пробная партия делается перед серией.
Часто задаваемые вопросы
Можно ли отлить резьбу сразу в детали?
Да, но это усложняет форму: внутреннюю резьбу формирует выворачиваемый сердечник, наружную — подвижные знаки или линия разъёма. Для редко разбираемых крышек и колпачков это обычное решение.
Чем самонарезающий винт хуже закладной втулки?
Винт нарезает резьбу прямо в пластике, и число сборок ограничено. Металлическая втулка выдерживает многократную разборку и большие нагрузки, но добавляет операцию в цикл литья.
Почему защёлки ломаются?
Чаще всего из-за острого угла у основания лапки, слишком большой деформации при сборке или хрупкого материала. Эти вещи проверяют на чертеже и на опытных образцах.
Нужен ли слайдер для защёлки?
Не всегда. Если под крючком можно сделать окно в стенке, знак проходит через него, и слайдер не нужен. Решение зависит от геометрии и требований к внешнему виду.
Какой пластик подходит для защёлок?
Как правило, вязкие упругие материалы: полипропилен, полиамид, АБС, ПОМ. Стеклонаполненные марки хрупче. Окончательный выбор делает технолог по чертежу и нагрузке.
Проектируете корпус с защёлками?
Пришлите чертёж или 3D-модель: технолог проверит резьбу и защёлки и предложит, как упростить оснастку.
Читайте также: Рёбра жёсткости и бобышки · Литьё с закладными элементами · Анализ технологичности детали