


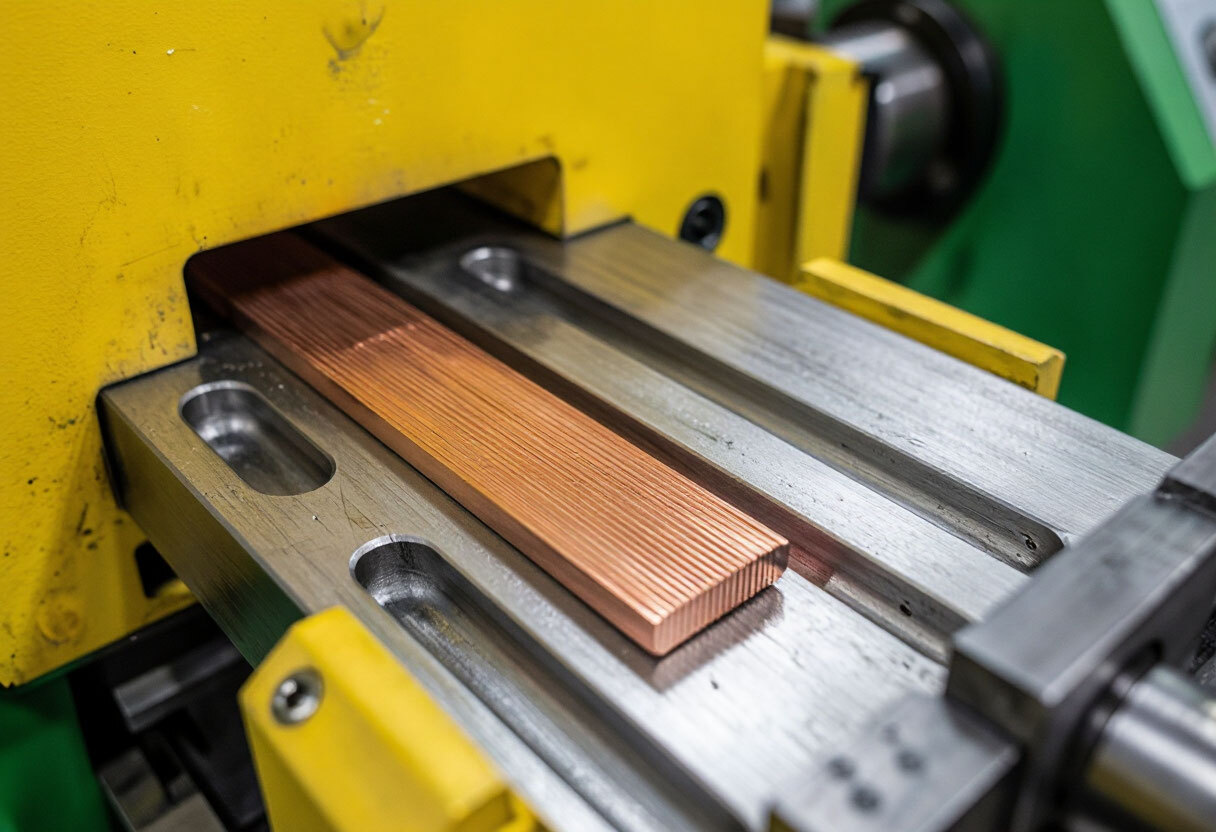
Этапы создания пресс-формы известны: проектирование, изготовление, пробные отливки, запуск серии. Они описаны в статьях про пресс-форму и про сроки. Здесь про то, что скрывается внутри этапа «изготовление»: какие способы обработки применяют, что получается каждым из них и почему от этого зависят и форма детали, и стоимость оснастки. На странице пресс-форм для литья завод называет фрезерование на обрабатывающих центрах, электроэрозию и полировку рабочих поверхностей.
Какой способ что делает
| Способ | Что обрабатывают | Чем ограничен |
|---|---|---|
| Фрезерование на обрабатывающих центрах | Основной объём: полости, знаки, плоскости, посадочные места под вставки и выталкиватели | Радиус фрезы: внутренний угол в полости не будет острее радиуса инструмента; глубокие узкие участки требуют длинного инструмента, а он прогибается |
| Электроэрозия электродом (копировальная) | Глубокие узкие рёбра, острые внутренние углы, сложные карманы, где фреза не проходит | Нужен электрод, его изготавливают отдельно; после разряда на поверхности остаётся слой, который доводят полировкой |
| Электроэрозия проволокой | Сквозные контуры: окна под ползуны и вставки, точные посадки | Только сквозные контуры, закрытая полость проволокой не получается |
| Сверление | Каналы охлаждения, отверстия под выталкиватели и колонки | Прямые каналы; сложную трассировку охлаждения заранее продумывают на этапе проектирования |
| Слесарная доводка и полировка | Подгонка половин формы, притирка линии разъёма, полировка гнезда до нужной поверхности | Зависит от квалификации; получить зеркало можно только на стали, которая хорошо полируется |
Выбор способа делают на этапе проектирования по чертежу изделия: тот же результат часто достигается разными путями, и от пути зависят срок и цена. Анализ чертежа до запуска оснастки завод указывает на своей странице: анализ технологичности детали.
Порядок работ: от заготовки до пробных отливок
Заготовка и черновая обработка
Из стальной заготовки фрезеруют основные детали формы с запасом под чистовую обработку.
Термообработка (для закаляемых сталей)
H13 и S136 закаливают, P20 поставляется уже предварительно улучшенной. Подробнее о марках — в статье сталь для пресс-форм.
Чистовая обработка и электроэрозия
По закалённой стали чистовую обработку обычно ведут шлифованием и электроэрозией.
Доводка и полировка
Полируют рабочие поверхности и снимают слой, оставленный электроэрозией; при необходимости наносят текстуру — текстура поверхности пресс-формы.
Сборка и пробные отливки
Форму собирают, подгоняют линию разъёма и выталкиватели, затем запускают на ТПА и сравнивают изделие с чертежом — испытание пресс-формы.
Что в чертеже изделия влияет на способ обработки
| Острые внешние рёбра детали | Им соответствуют острые внутренние углы полости. Фреза оставляет радиус, острый угол даёт электроэрозия; проще заранее закладывать скругление на изделии |
| Тонкие глубокие рёбра | Узкая глубокая канавка в форме плохо фрезеруется и обычно делается электродом. О геометрии рёбер — рёбра жёсткости и бобышки |
| Боковые отверстия и поднутрения | Требуют подвижных элементов в форме и точных окон под них — слайдеры и подвижные знаки |
| Требования к поверхности | Зеркальная поверхность означает больше доводки и выбор полируемой стали; текстура — отдельная операция |
| Жёсткие допуски | Чем жёстче допуск, тем больше подгонки по результатам пробных отливок — допуски и точность размеров |
| Число гнёзд | Каждое гнездо повторяет всю обработку, поэтому многогнёздная форма дольше и дороже — многогнёздные пресс-формы |
От чего зависят срок и стоимость
На срок и цену оснастки влияют сложность геометрии, число гнёзд, марка стали, система литника и охлаждения и наличие ползунов, как указано в разделе вопросов на странице завода. Среди частных причин — число электродов, необходимость закалки, объём доводки и количество корректировок после пробных отливок. Общую картину сроков описывает статья сроки изготовления пресс-формы, экономику серии — цена литья пластмасс. Для небольших тиражей рассматривают алюминиевую форму, которая обрабатывается быстрее стальной.
На странице пресс-форм завод описывает этапы: анализ чертежа, CAD-проектирование с расчётом охлаждения и усадки, изготовление (фрезерование на обрабатывающих центрах, электроэрозия, полировка), пробные отливки, передачу в производство. Форма после оплаты остаётся собственностью заказчика. Срок и стоимость определяются по чертежу изделия.
Часто задаваемые вопросы
Как изготавливают пресс-форму?
Из стальной заготовки: фрезеруют основные детали на обрабатывающих центрах, сложные места доводят электроэрозией, затем полируют, собирают форму и проверяют на пробных отливках.
Зачем нужна электроэрозия, если есть фрезерование?
Фреза оставляет радиус во внутренних углах и не заходит в глубокие узкие места. Электроэрозия позволяет получить острые углы, тонкие рёбра и обработать закалённую сталь.
Почему форма из закалённой стали дороже?
Закалённую сталь труднее обрабатывать, добавляются термообработка и финишные операции. Взамен форма служит дольше и держит большие тиражи.
Можно ли ускорить изготовление формы?
Чем лучше подготовлен чертёж (уклоны, радиусы, толщина стенки), тем меньше доработок после пробных отливок. Для небольшого тиража иногда выбирают более простую конструкцию или алюминиевую форму.
Принимаете ли вы чужие формы?
Да: на страницах завода указано, что оснастку сторонних изготовителей принимают, проводят входной контроль, при необходимости дорабатывают и запускают на своих ТПА.
Нужна пресс-форма под ваше изделие?
Пришлите чертёж или 3D-модель: оценим геометрию, предложим конструкцию формы и рассчитаем оснастку и первую партию.
Читайте также: Пресс-форма для литья пластмасс · Сталь для пресс-форм · Сроки изготовления пресс-формы